Üretimde darboğaz nasıl bulunur, nasıl çözülür? Kısıtlar teorisiyle 5 adım
Darboğaz, bir üretim akışında kapasitesi talebin ya da diğer adımların gerisinde kalan ve bu yüzden bütün sistemin çıkışını belirleyen adımdır. Eliyahu Goldratt’ın kısıtlar teorisi (TOC, Theory of Constraints) darboğazı 5 odaklanma adımıyla yönetir: bul, sonuna kadar kullan, diğerlerini ona göre ayarla, kapasitesini artır, yeni darboğaza geç.
Darboğaz nedir? Üretimde darboğaz ne demek?
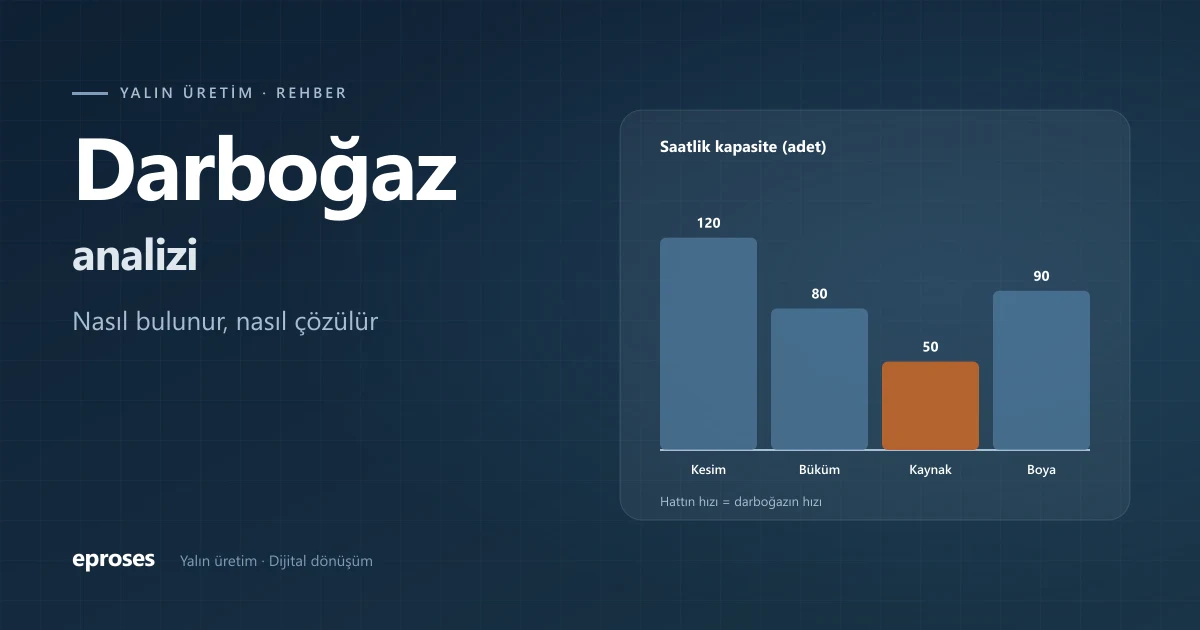
Arkadaşlar, bir şişeyi ters çevirdiğinizde içindeki su ne kadar hızlı boşalır? Şişenin gövdesi ne kadar geniş olursa olsun, su ancak boğazın izin verdiği kadar akar. Üretimde de durum aynı. Hattınızda dört makine varsa ve bunlardan biri saatte 50 parça yapabiliyorsa, diğerleri 120 de yapsa fabrikanın çıkışı saatte 50 parçadır.
Darboğaz bir kusur değil, her sistemde mutlaka bir tane vardır. Sorun darboğazın olması değil, nerede olduğunun bilinmemesi. Bilinmeyen darboğazda iyileştirme yapılmaz, bilinmeyen darboğaz için de yanlış yere yatırım yapılır.
Darboğaz nasıl anlaşılır? Sahadaki işaretler
Sahada yürürken darboğazı çoğu zaman şu işaretlerden tanıyoruz:
- Önünde stok yığılıyor. Parçalar kasa kasa o makinenin önünde sıra bekliyor.
- Arkasındaki istasyonlar aç bekliyor. Bir sonraki operatör arkadaş sık sık “parça gelmedi” diyor.
- Fazla mesai hep orada. Hafta sonu çalışması planlandığında ilk o makine açılıyor.
- Planlamacı en çok o makinenin sırasını konuşuyor; acil işler hep orada sıkışıyor.
- Ama dikkat: Önünde stok olan her makine darboğaz değildir. Bazen stok, kötü planlamanın ya da büyük partilerin sonucudur. Bu yüzden işaretleri ölçümle doğruluyoruz.
Bu yöntemi sahada sonuç alan bir programa çevirmek için: eproses yalın dönüşüm danışmanlığı — Aynı ekip, aynı ekipman, 2025-2026 döneminde 30 milyon TL üzeri, artmaya devam eden getiri
Darboğaz analizi nasıl yapılır?
Darboğaz analizi, her adımın gerçek kapasitesini hesaplayıp talep ve diğer adımlarla karşılaştırmaktır. Gerçek kapasite, makinenin etiketindeki hız değil; duruşlar, yavaşlamalar ve fire düşüldükten sonra kalan kapasitedir.
Örnek verelim: Bir metal mobilya hattında dört adım var. Kaynak robotunun çevrim süresi 60 saniye, yani teorik olarak saatte 3.600 ÷ 60 = 60 parça. Ama ölçtüğümüz OEE (toplam ekipman etkinliği) yüzde 83. Gerçek kapasite: 60 × 0,83 = 49,8, yaklaşık saatte 50 parça. Diğer adımları da aynı şekilde hesapladığımızda tablo şöyle:
- Kesim: saatte 120 parça.
- Büküm: saatte 80 parça.
- Kaynak: saatte 50 parça.
- Boya: saatte 90 parça.
- Hattın çıkışı en düşük kapasite kadardır: saatte 50 parça. Darboğaz kaynak.
Darboğazda kaybedilen bir saat neden bu kadar pahalı?
Kısıtlar teorisinin en önemli cümlelerinden biri şudur: Darboğazda kaybedilen bir saat, bütün sistemde kaybedilen bir saattir. Kaynak robotu bir saat durursa o saatte 50 parça fabrikadan hiç çıkmaz ve bu kayıp sonradan telafi edilemez, çünkü kaynak zaten tam kapasite çalışıyor.
Darboğaz olmayan adımda ise durum farklı. Büküm saatte 80 parça yapabiliyor, hattın ihtiyacı 50. Yani bükümün saatte 80 − 50 = 30 parçalık yedek kapasitesi var. Büküm bir saat durursa 80 parça geride kalır; araya tampon stok konmuşsa kaynak bunu hissetmez ve büküm bu açığı 80 ÷ 30 ≈ 2,7 saatte kapatır.
Bu yüzden iyileştirme önceliği açık: Darboğaz olmayan bir makinede kazanılan dakika çoğu zaman sadece daha fazla ara stok demektir. Darboğazda kazanılan dakika ise doğrudan çıkış demektir.
Darboğaz nasıl çözülür? Kısıtlar teorisinin 5 odaklanma adımı
Goldratt 1984’te yayımlanan “Amaç” (The Goal) kitabında darboğaz yönetimini beş adımla anlattı. Aynı örnekle uygulayalım:
- 1. Kısıtı belirle. Ölçümle doğruladık: kaynak, saatte 50 parça.
- 2. Kısıttan sonuna kadar yararlan. Yatırım yapmadan önce darboğazın tek dakikasını boşa harcamıyoruz. Kaynak robotu her vardiyada 30 dakikalık yemek molasında duruyorsa, molaları kaydırarak robotu çalışır tutuyoruz: Vardiya başına 0,5 saat × 50 = 25 parça, iki vardiyada günde 50 parça ek çıkış. Darboğazın önüne hiçbir zaman parça bitmeyecek bir tampon koyuyor, hatalı parçayı darboğazdan önce ayıklıyoruz; kaynakta işlenip sonra hurdaya giden parça darboğazın zamanını çalar.
- 3. Diğer her şeyi kısıta göre ayarla. Kesim saatte 120 yapabiliyor diye 120 kesmiyoruz; kaynağın ritmine göre kesiyoruz. Literatürde buna davul-tampon-ip (DBR, Drum-Buffer-Rope) denir: Darboğaz davuldur ve ritmi belirler, önündeki tampon onu korur, ip de hattın başına ne kadar malzeme sürüleceğini davula bağlar.
- 4. Kısıtın kapasitesini artır. İlk iki adım bittikten sonra hâlâ yetmiyorsa yatırım konuşulur: ikinci bir kaynak fikstürü, ek vardiya, bir kısım işin dışarıya verilmesi. Bu sıra önemli, çünkü çoğu işletme dördüncü adımla başlıyor.
- 5. Kısıt değiştiyse başa dön ve ataleti engelle. Kaynak kapasitesi saatte 85 parçaya çıktığında yeni durum: kesim 120, büküm 80, kaynak 85, boya 90. Artık darboğaz saatte 80 ile büküm. Dünkü kuralları, örneğin “her şey kaynağa göre planlanır” kuralını, bugün de sürdürmek yeni darboğazı gözden kaçırmak demektir.
Darboğaz nasıl azaltılır? Yalın araçlarla birlikte
Kısıtlar teorisi bize nereye bakacağımızı söylüyor; yalın üretim araçları da orada ne yapacağımızı. Darboğazdaki makinenin OEE’si yüzde 83’ten yüzde 90’a çıkarsa gerçek kapasite 60 × 0,90 = 54 parçaya yükselir, saatte 4 parça yatırım yapmadan kazanılır.
- Ayar süresi uzunsa SMED: Darboğazda ayar süresinden kazanılan her dakika satılabilir üründür.
- Arıza sıksa TPM ve önleyici bakım: Darboğaz makinesinin bakımı planda ilk sıraya yazılır.
- İş dağılımı dengesizse hat dengeleme: Darboğaz istasyondaki bazı adımlar yedek kapasitesi olan komşu istasyona taşınır.
- Fire varsa kaynağında önleme: Darboğazdan önce kontrol, poka-yoke.
Darboğazla ilgili en sık yapılan hatalar
Sahada en çok şu hatalarla karşılaşıyoruz:
- Her makineyi yüzde 100 çalıştırmaya çalışmak. Darboğaz olmayan makinenin tam kapasite çalışması yalnızca stok üretir.
- Darboğazı tahminle belirlemek. En gürültülü ya da en eski makine çoğu zaman darboğaz değildir.
- Darboğaza yeni makine almayı ilk çözüm saymak. Önce mevcut kapasiteyi sonuna kadar kullanmak gerekir.
- Darboğazın bazen makine değil, insan, onay süreci ya da pazar olduğunu unutmak. Satış talebi hattın kapasitesinin altındaysa kısıt pazardır; o durumda hattı hızlandırmak stoktan başka bir şey üretmez.
Sadece bir makine değil
Darboğaz, bütün fabrikanın kaderini belirleyen yer. O makinede çalışan arkadaşlarımız da çoğu zaman en çok baskı altında kalan, en çok fazla mesai yapan arkadaşlar oluyor. Darboğazı doğru yönetmek, hem çıkışı artırmak hem de bu yükü adil biçimde azaltmak demek. Bizim sloganımız da buradan geliyor: Yeni yatırımdan önce mevcut kapasiteyi ölçün.
Siz de hattınızdaki darboğazı bulmak ve yatırım yapmadan çözmek isterseniz bizimle iletişime geçebilirsiniz. Sormak istediğiniz her konuda gerekli desteği vermeye hazırız.
Sık sorulan sorular
Darboğaz nedir, üretimde ne anlama gelir?
Darboğaz, bir üretim akışında kapasitesi en düşük olan ve bu yüzden bütün sistemin çıkışını belirleyen adımdır. Dört makineden biri saatte 50, diğerleri 80 ile 120 arasında parça yapabiliyorsa hattın çıkışı saatte 50 parçadır.
Darboğaz nasıl hesaplanır?
Her adımın gerçek kapasitesi hesaplanır: Teorik kapasite (3.600 ÷ çevrim süresi) ile OEE çarpılır. Çevrim süresi 60 saniye ve OEE yüzde 83 olan bir makinenin gerçek kapasitesi 60 × 0,83 ≈ saatte 50 parçadır. En düşük gerçek kapasiteye sahip adım darboğazdır.
Kısıtlar teorisinin 5 adımı nedir?
Eliyahu Goldratt’ın kısıtlar teorisinde beş odaklanma adımı şunlardır: kısıtı belirlemek, kısıttan sonuna kadar yararlanmak, diğer her şeyi kısıta göre ayarlamak, kısıtın kapasitesini artırmak ve kısıt değiştiğinde ataleti engelleyip başa dönmek.
Darboğaz nasıl azaltılır?
Önce yatırım yapmadan: Darboğazın mola ve ayar gibi boşa geçen sürelerini kaldırmak, önüne tampon stok koymak, hatalı parçayı darboğazdan önce ayıklamak, SMED ve önleyici bakımla OEE’sini artırmak. Bunlar yetmezse ek ekipman, ek vardiya ya da fason gibi kapasite artırımları konuşulur.
Darboğaz çözüldüğünde ne olur?
Darboğaz başka bir adıma geçer. Kaynak saatte 50’den 85 parçaya çıkarsa ve büküm saatte 80 parça yapıyorsa yeni darboğaz büküm olur. Bu yüzden darboğaz analizi bir kez yapılıp bırakılmaz, düzenli olarak tekrarlanır.
İlgili hizmet: Yalın üretim