SMED nedir, nasıl uygulanır? Tip değişim süresini kısaltmak
SMED (Single Minute Exchange of Die, tek haneli dakikada kalıp değişimi), Shigeo Shingo’nun Toyota’da geliştirdiği, işten işe geçişteki ayar süresini 10 dakikanın altına indirmeyi hedefleyen yalın üretim yöntemidir. Ayar süresi, önceki işin son sağlam parçasından yeni işin ilk sağlam parçasına kadar geçen süredir.
- Ücretsiz araç: SMED analiz formu — Ayar adımlarını kronometreyle ölçün, yıllık kazancı görün.
- Ücretsiz Excel şablonunu indir
SMED nedir?
Arkadaşlar, üretim sanayisinde malum, işten işe geçişler ayar gerektiriyor. SMED’i; bu ayar süresindeki gereksiz beklemeleri, mevcut iş çalışırken bir sonraki işe ait ön hazırlıkları yaparak ve diğer yalın üretim metotlarıyla işten işe geçiş sürecini en aza indirmeye yarayan bir araç olarak tanımlayabiliriz.
Bize ne fayda sağlıyor?
Örnek verelim: 8 saatlik bir vardiyada 5 iş değişimi yapan bir makine, her değişimde 10’ar dakika ayar yapsa 8 saatte 50 dakika eder. Neredeyse bir saatin ayarda geçtiği, makinenin ancak 7 saat çalışabildiği bir süreç demek bu. 24 saate baktığımızda 3 vardiyada 150 dakika, yani 2,5 saatlik kayıp demek.
Seri üretim yapan bir hat düşündüğünüzde bunu yıla vuralım. Haftanın 6 günü çalışan bir işletmede kaybımız ortada:
- Günlük kayıp: 15 iş değişimi × 10 dakika = 150 dakika.
- Yıllık kayıp: 52 hafta × 6 gün = 312 iş günü × 150 dakika = 46.800 dakika, yani 780 saat.
- Bu, yaklaşık 97 vardiya; makinenin yılda 32 tam gün yalnızca ayarda durması demek.
- İş başına sadece 2 dakika kazanırsak: günde 30 dakika, yılda 156 saat, yaklaşık 19,5 vardiya.
- İş başına 3 dakika kazanırsak: günde 45 dakika, yılda 234 saat, yaklaşık 29 vardiya.
- Gerçek bir SMED çalışmasında hedef ayarı tek haneli dakikalara, mümkünse 2–3 dakikaya indirmektir. 10 dakikalık ayar 3 dakikaya inerse iş başına 7 dakika, günde 105 dakika, yılda 546 saat, yaklaşık 68 vardiya kazanılır.
SMED nasıl uygulanır? Adım adım
Yeni bir makine almadan, aynı makine ve aynı ekiple bu kazancı şu adımlarla elde ediyoruz:
- 1. Mevcut durumu gözlemliyoruz. İşten işe geçiş süreçlerini videoya çekerek kayıt altına alıyoruz. Farklı işler varsa onların da videolarını çekiyoruz. Vardiyadan vardiyaya operatörler arasında farklılık varsa birkaç operatör arkadaşta da çekim yapıyoruz; çünkü süreç operatörden operatöre değişebiliyor. Bazı arkadaşlar mevcut iş akışının dışında kendi tecrübesiyle bir şeyler katıp daha hızlı yol alırken, bunu görmeyen arkadaşlar geriden gelebiliyor.
- 2. Adımları iç ve dış ayar olarak ayırıyoruz.
- 3. İç ayarlardan dışarı çevirebileceklerimize bakıyoruz. Örneğin kalıbı makineye bağlayıp ince ayarlarını ayar süresi içinde yapmak yerine, makine bir önceki işi üretirken uygun bir alanda, uygun bir ortamda bir sonraki ayarda kullanacağım kalıbı hazır hale getiriyorum. Böylece ayar süresince gereksiz kayıp yaşamamış oluyorum.
- 4. İç ayarları kısaltıyoruz. Tek dokunuşla bağlama, çeyrek tur cıvata ve iki kişiyle paralel çalışma gibi yöntemlerle hızlı bağlantı elemanları oluşturabiliriz. Denemeler ve ince ayarlar için de gerekli çalışmaları yapıp bu süreleri kısaltabiliriz. Böylece hiç görülmeyen ya da basit görünen adımlarla ciddi katma değer sağlamış oluruz.
- 5. Standartlaştırıp sürdürüyoruz. Süreci standartlaştıracak akışı çıkarıyor, yılların alışılagelmiş çalışma disiplinini gerekli eğitim ve kontrollerle sürdürülebilir hale getiriyoruz.
Sahadan uygulama: nelere dikkat ediyoruz?
SMED süreçlerinde önce işten işe geçiş süreci en ince ayrıntısına kadar adımlara bölünmeli ve bu adımların süreleri ölçülmelidir. Bu işlem sonrasında uygulanacak diğer metodolojiler gündeme alınmalıdır: 5S, kaizen, poka-yoke ve buradaki ölçüm süreçlerini destekleyecek spagetti diyagramı.
Süreleri ölçtük, adımları çıkardık; elimizde bir veri seti oluştu. Bu verinin üzerinde adımları iç ayar ve dış ayar olarak ayırmamız gerekiyor. İç ayar, yalnızca makine dururken yapılabilen işlemlerdir. Dış ayar ise makine çalışırken yapılabilenlerdir. Yani: Ayar için hangi adımları önceki iş çalışırken, makinenin çalışması sırasında oluşan boşluklarda hazır edebilirim? Hangi adımları ayar sırasında, hangi sıralamayla yapmam gerekiyor?
Bir örnek: Makinenin bir ucundan öbür ucuna gidip bir işlem yapıyorum, üç dört işlem sonra tekrar aynı noktaya gitmem gerekiyor. Burada hem gereksiz efor harcanıyor hem de vakit kaybediliyor. Bu ikinci işlemi birinci adımla birleştirdiğimde aynı anda iki çözüm üretmiş oluyorum.
Tabii ayar sırasında kullandığımız ekipmanları, beklediğimiz malzemeleri, hammaddeyi, ne varsa hepsini önceden hazır bulundurmamız gerekiyor.
Bekleme kayıplarını ortadan kaldırmak, farklı adımları aynı anda gerçekleştirmek, 5S ile yapılan bir iyileştirme, bir kaizen… Örneğin bir kalıp bağlayacaksınız; farklı ölçülerde cıvatalar var ve her biri için farklı anahtar kullanmanız gerekiyor. Bunların standartlaştırılması gibi yapılan tüm iyileştirmeler SMED’e katkı sağlıyor ve işten işe geçişte fayda olarak geri dönüyor.
Ayar kısalınca neler değişir?
Ayar süresi kısaldıkça daha sık iş değişimi yapabiliriz. Böylece stoklar azalır, teslimler esnekleşir. Ayar süresi kısalınca OEE (toplam ekipman etkinliği) de artar, çünkü ayar kaybı doğrudan kullanılabilirliği düşürür. OEE’nin nasıl hesaplandığını “OEE nedir, nasıl hesaplanır?” rehberimizde anlattık.
Ama ayardan sonra makine yavaş çalışıyor ya da ilk parçalarda hurda çıkıyorsa, ayarda kazanılan dakikaların hükmü kalmaz. Bu yüzden ayar süresini ilk sağlam parçaya kadar ölçüyor, ayardan sonraki hızı ve kaliteyi de takip ediyoruz.
Ortak ayar ekipleri de kurulabilir. Bu ekipler işten işe geçişte, Formula 1’deki pit stop gibi makineyi hızla üretime hazır hale getirebilir. Bu yöntemlerin çoğu aslında sahada görerek ortaya çıkıyor.
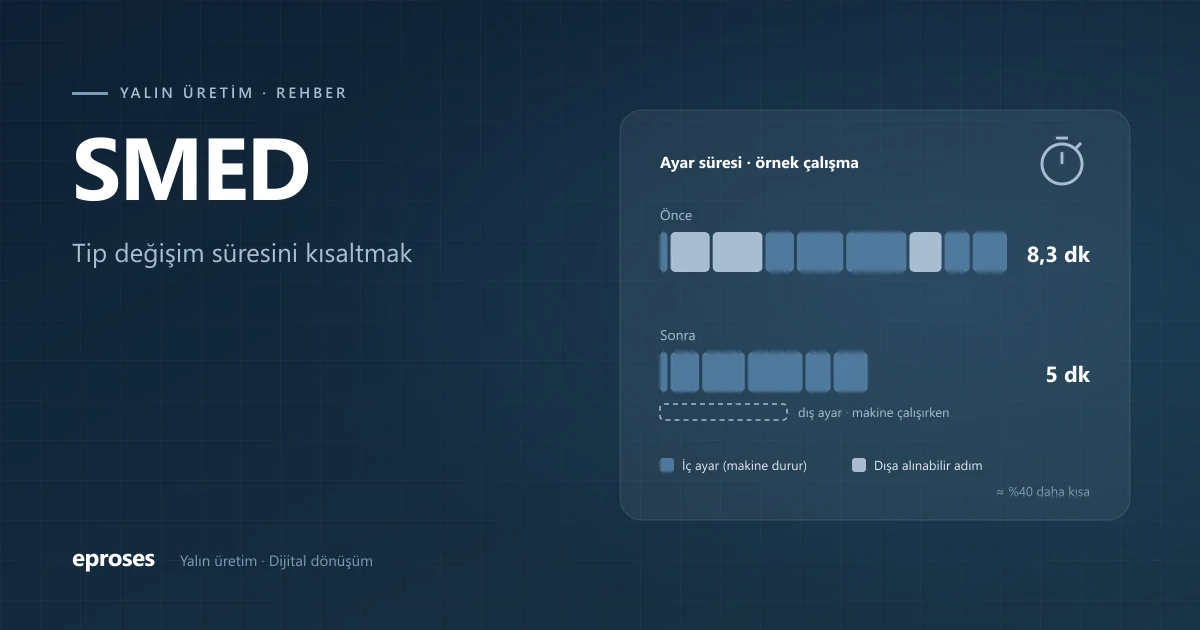
Kâğıt rulosunu dilimleyen çok basit bir makinede dahi ayar süresini 8,3 dakikadan 5 dakikaya indirerek, yani yaklaşık yüzde 40 kısaltarak ciddi kazanımlar elde ettik. İlk bakışta “Bu hat çok basit, ayar süresini iyileştirmek ne fayda sağlar?” denebilir. Ama darboğazdaki bir makinede kazanılan her dakika doğrudan finansal kazanca dönüşür. Darboğaz olmayan destek hatlarında ise kazanç, üretim artışı olarak değil; daha küçük partiler, daha sık iş değişimi ve daha az ara stok olarak geri döner.
Şunu da unutmamak gerekiyor: Kazanılan süre ancak sipariş varsa ek üretime dönüşür. Sipariş yoksa fazladan üretmek, depoda bekleyen stok demektir. O durumda fayda; fazla mesainin ve ek vardiyanın azalması, daha küçük partilerle çalışıp stoğu düşürmek ve müşteriye daha hızlı cevap verebilmektir. Bu yüzden hesaba başlamadan önce hangi makinenin darboğaz olduğuna ve siparişin durumuna bakıyoruz.
Sadece süre değil
SMED, bir süre iyileştirmesi ya da ayar sırasında harcanan eforun azaltılması olarak görülebilir. Fakat makinedeki çalışan arkadaşlarımızın daha az efor harcayıp vardiyasında daha az yorulmasını da sağlar. Bu yüzden bu süreci çok yönlü ele almak gerekiyor. Mesele yalnızca bir kalıp değişim süresini azaltmak değil; önemli olan insana değer, alınmış makineye ve milli servete değer vererek süreçlerden faydalanmak.
Her işletmede mutlaka iyileştirilebilecek bir nokta vardır. Önemli olan problemi doğru teşhis etmek, alışkanlıklardan vazgeçip yeni süreçlere uyum sağlamak ve bundan faydalanmak. Bu şekilde yürüttüğümüz çalışmalarla ciddi kazanımlar elde ettik; çok basit bir üretim hattında dahi ciddi avantajlar sağladık. Önemli olan, elimizdeki makine ve makinedeki görevli arkadaşlarla daha az kaynakla daha fazla çıktı elde etmek.
Siz de bu konuda destek almak isterseniz bizimle iletişime geçebilirsiniz. Sormak istediğiniz her konuda gerekli desteği vermeye hazırız.
Sık sorulan sorular
SMED çalışması ne kadar sürer?
Makinenin yaptığı göreve ve çalışılan işlerin farklılığına göre değişir. İşten işe geçişler arasındaki zaman aralıkları uzunsa ölçüm süreci aylar sürebilir. Bazı durumlarda ise birkaç gün içinde ölçümler yapılır, analizlerin ardından yol haritası belirlenir. Bu tamamen üretim sektörüne, makinenin kabiliyetine ve süreçlere bağlıdır.
Hangi makineden başlanmalı?
SMED çalışmasına darboğaz olan bir makineden başlamak her zaman faydalıdır.
SMED yatırım gerektirir mi?
SMED süreçleri yatırım gerektirmez, eldeki imkânlarla yürütülür. Bir bilgisayar ve bir cep telefonu kamerası yeterlidir.
SMED analizi için hazır bir form var mı?
Evet. Ücretsiz SMED analiz formunu Araçlar sayfasında online kullanabilir ya da Excel olarak indirebilirsiniz; kayıt gerekmez. Adımları ve sürelerini yazıp iç ve dış ayarı seçtiğinizde kalan ayar süresi ile yıllık saat ve vardiya kazancı hesaplanır. Dosyada kâğıt rulosu dilimleme makinesinden örnek bir SMED çalışması da var.
Ekipte kimler olmalı?
Yalın üretim süreçlerini yönetecek mentor, makinedeki operatör ve operatör yardımcısı arkadaşlar. Bölüm sorumlusu varsa bölüm sorumlusu ve bu konuda eğitim alacak arkadaşlar da çalışmada hazır bulunmalıdır.
İlgili hizmet: Yalın üretim