Hat dengeleme nasıl yapılır? Yamazumi grafiğiyle adım adım
Hat dengeleme (line balancing), bir hattaki iş adımlarını istasyonlara, her istasyonun yükü takt zamanının altında ve birbirine yakın olacak şekilde dağıtmaktır. Yamazumi (Japonca “üst üste yığmak”) ise her istasyonun iş adımlarını üst üste yığılmış çubuklarla gösteren, dengesizliği bir bakışta görünür kılan grafiktir.
Hat dengeleme nedir?
Arkadaşlar, bir montaj hattında yürüdüğünüzde dengesizliği görmek için grafik bile gerekmiyor. Bir istasyonun önünde parçalar yığılmış, operatör arkadaş ter içinde. İki istasyon ötede başka bir arkadaş elinde parça olmadan bekliyor. Aynı hatta biri fazla yükleniyor, diğeri boş kalıyor.
Hat dengeleme bu dengesizliği gidermek demek. Amaç kimseyi daha hızlı çalıştırmak değil; işi doğru bölüştürmek. Doğru bölüştürülmüş bir hatta herkes aynı ritimde çalışır, ara stok erir, hattın çıkışı en yavaş istasyona mahkûm olmaktan kurtulur.
Yamazumi grafiği nedir, ne işe yarar?
Yamazumi grafiğinde her istasyon ya da her operatör bir çubuktur. Çubuğun içinde o istasyonun iş adımları, süreleriyle üst üste yığılır. Grafiğin üzerine yatay bir çizgi olarak takt zamanı çizilir.
Biz iş adımlarını üç renkle ayırıyoruz: değer katan iş (parçayı gerçekten dönüştüren adım), gerekli ama değer katmayan iş (ürünü kutudan çıkarmak, aparatı bağlamak gibi) ve israf (aramak, beklemek, gereksiz yürümek). Böylece grafik iki soruya birden cevap verir: Hangi istasyon taktı aşıyor ve bu süre neyle dolu?
Bu yöntemi sahada sonuç alan bir programa çevirmek için: eproses yalın dönüşüm danışmanlığı — Aynı ekip, aynı ekipman, 2025-2026 döneminde 30 milyon TL üzeri, artmaya devam eden getiri
Hat dengeleme nasıl yapılır? Adım adım
Sahada izlediğimiz sıra şu:
- 1. Takt zamanını hesaplıyoruz. Hangi tempoya dengeleyeceğimizi bilmeden dengeleme yapılmaz.
- 2. Her istasyondaki işi en küçük iş adımlarına bölüyor ve her adımı birkaç kez ölçüyoruz. Farklı operatörlerde ve farklı vardiyalarda ölçüm yapmak önemli; aynı iş, farklı ellerde farklı sürüyor.
- 3. Adımlar arasındaki öncelik ilişkilerini yazıyoruz. Vida takılmadan kapak kapanmaz; bu sırayı bozacak bir dağıtım kâğıt üzerinde güzel görünür ama sahada çalışmaz.
- 4. Mevcut durumun yamazumi grafiğini çiziyoruz ve takt çizgisini ekliyoruz.
- 5. Taktı aşan istasyondan, en çok boşluk olan istasyona iş adımı kaydırıyoruz.
- 6. İsraf olarak işaretlenen süreleri azaltıyoruz. Asıl kazanç burada.
- 7. Yeni dağıtımı sahada deniyor, operatör arkadaşlarla birlikte standart iş olarak yazıyoruz.
Hat dengeleme örneği: yamazumi ile çözüm
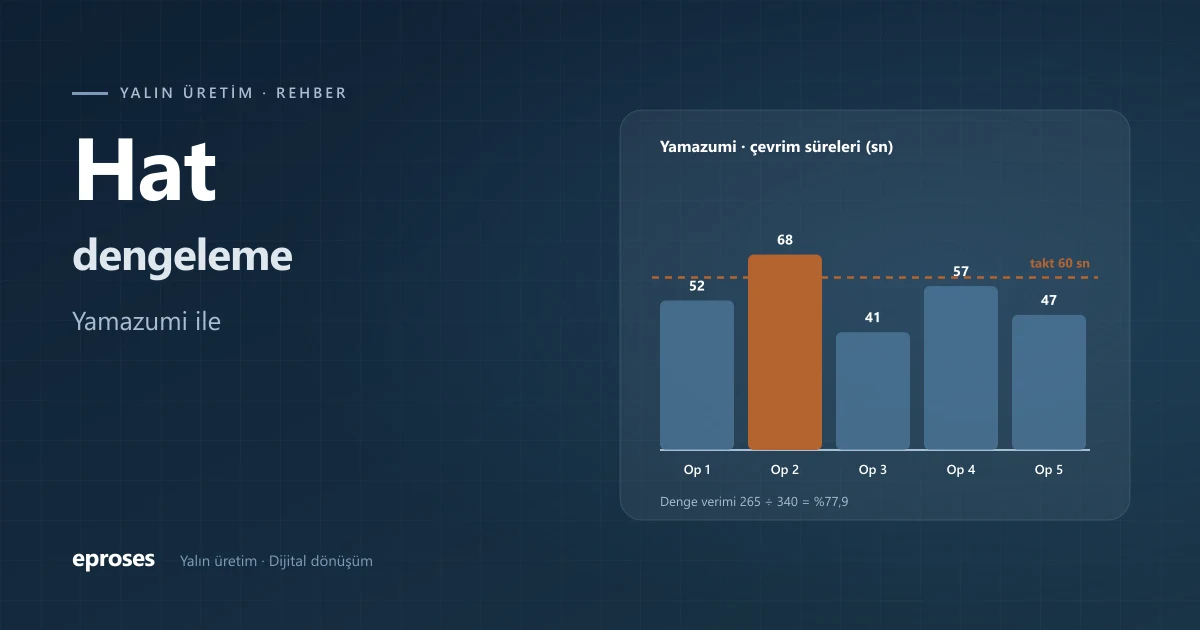
Örnek verelim: Takt zamanı 60 saniye olan, beş operatörlü bir montaj hattı. Ölçtüğümüz istasyon süreleri (değer katan + gerekli ama değer katmayan + israf):
- İstasyon 1: 38 + 9 + 5 = 52 saniye.
- İstasyon 2: 44 + 12 + 12 = 68 saniye.
- İstasyon 3: 30 + 7 + 4 = 41 saniye.
- İstasyon 4: 40 + 9 + 8 = 57 saniye.
- İstasyon 5: 33 + 8 + 6 = 47 saniye.
- Toplam iş içeriği: 52 + 68 + 41 + 57 + 47 = 265 saniye. Bunun 185 saniyesi değer katan, 45 saniyesi gerekli ama değer katmayan, 35 saniyesi israf (185 + 45 + 35 = 265).
- Hattın çevrim süresi en uzun istasyondur: 68 saniye. Takt 60 saniye olduğu için hat talebe yetişemiyor. Saatte 3.600 ÷ 68 = 52,9, yani 52 ürün çıkıyor; talep saatte 3.600 ÷ 60 = 60 ürün.
Hat dengeleme formülü: verimlilik ve operatör sayısı
Literatürde iki temel formül kullanılıyor:
- Teorik en az operatör sayısı = Toplam iş içeriği ÷ Takt zamanı, sonuç yukarı yuvarlanır. Örnekte 265 ÷ 60 = 4,42, yani en az 5 operatör.
- Hat dengeleme verimliliği = Toplam iş içeriği ÷ (Operatör sayısı × En uzun istasyon süresi). Örnekte 265 ÷ (5 × 68) = 265 ÷ 340 = yüzde 77,9.
- Denge kaybı = 100 − 77,9 = yüzde 22,1. Yani hattaki sürenin beşte birinden fazlası operatörlerin en yavaş istasyonu beklemesiyle geçiyor.
Hat dengeleme iki aşamada nasıl iyileşir?
Birinci aşama, iş kaydırmak. İstasyon 2’deki 10 saniyelik bir adımı (öncelik ilişkisi izin verdiği için) İstasyon 3’e taşıyoruz. Yeni süreler: 52, 58, 51, 57, 47 saniye. Toplam yine 265 saniye, ama en uzun istasyon artık 58 saniye ve taktın altında. Verimlilik: 265 ÷ (5 × 58) = 265 ÷ 290 = yüzde 91,4. Hat saatte 3.600 ÷ 58 = 62,07 ürün çıkarabilecek durumda; ama müşteri saatte 60 istiyor, hattı takt ritminde çalıştırıyoruz. Fazlasını üretmek stok demek.
İkinci aşama, israfı azaltmak. Yamazumi’de 35 saniyelik israf görünüyordu: parça aramak, kutuya uzanmak, iki adım yürüyüp aparat almak. Malzeme yerleşimi ve 5S ile bunları ortadan kaldırdığımızda toplam iş içeriği 265 − 35 = 230 saniyeye iniyor. 230 ÷ 60 = 3,83, yani artık 4 operatör yeterli. İşi 58, 57, 58, 57 saniye olarak dağıtıyoruz (toplam 230). Verimlilik: 230 ÷ (4 × 58) = 230 ÷ 232 = yüzde 99,1.
Kişi başı çıkış saatte 60 ÷ 5 = 12 üründen 60 ÷ 4 = 15 ürüne çıkıyor, yani yüzde 25 artıyor. Burada çok önemli bir nokta var: Boşa çıkan arkadaşımız işten çıkarılacak kişi değildir. Onu başka bir hatta, iyileştirme ekibinde ya da bir sonraki dengeleme çalışmasında değerlendiriyoruz. Aksi halde hiçbir operatör bir sonraki iyileştirmeye fikir vermez.
Hat dengeleme Excel’de nasıl yapılır? Yamazumi chart Excel
Yamazumi grafiği için özel bir programa gerek yok. Excel’de şu şekilde hazırlıyoruz:
- 1. Bir tablo açıyoruz: İstasyon, iş adımı, süre (saniye) ve tür (değer katan, gerekli, israf).
- 2. Özet tablo ile her istasyon için türlere göre süre toplamını çıkarıyoruz: satırlarda istasyon, sütunlarda tür.
- 3. Bu özetten “Yığılmış Sütun” grafiği oluşturuyoruz. Her çubuk bir istasyon, renkler türleri gösteriyor.
- 4. Takt zamanını her istasyonun karşısına aynı değerle yazan bir sütun ekliyor, bu seriyi grafikte çizgi türüne çeviriyoruz.
- 5. Alt kısma toplam iş içeriği, teorik operatör sayısı ve hat dengeleme verimliliği formüllerini yazıyoruz. Bir adımı istasyonlar arasında kaydırdığınızda grafik ve verimlilik anında güncelleniyor.
Hat dengeleme yöntemleri ve programları
Akademik literatürde hat dengeleme problemleri için sezgisel yöntemler var: en büyük aday kuralı (largest candidate rule), Kilbridge-Wester yöntemi ve sıralı konum ağırlığı yöntemi (RPW, Ranked Positional Weight). Hepsi aynı mantıkla çalışır: Öncelik ilişkilerini bozmadan adımları takt sınırına kadar istasyonlara doldurur. Yüzlerce adımlı karmaşık hatlarda bu hesaplar için programlar ya da optimizasyon modelleri kullanılır.
Ama bizim sahada gördüğümüz, çoğu hattın bir formülden önce gözlemle dengelendiği. Kâğıt üzerinde en iyi dağıtım, operatörün kullandığı aparat iki istasyon arasında taşınamıyorsa işe yaramıyor. Bu yüzden hesabı sahada, operatör arkadaşla birlikte doğruluyoruz.
Sadece bir grafik değil
Hat dengeleme, bir istasyonda bunalan arkadaşla diğerinde bekleyen arkadaşın yükünü eşitlemek demek. Dengeli bir hatta kimse sürekli koşturmaz, kimse de boş kalıp kendini değersiz hissetmez. Yeni bir makine ya da ek kadro düşünmeden önce, mevcut hattın dengesine bakmak çoğu zaman en hızlı kazanımı veriyor.
Siz de hattınızın yamazumi grafiğini çıkarmak ve dengelemek isterseniz bizimle iletişime geçebilirsiniz. Sormak istediğiniz her konuda gerekli desteği vermeye hazırız.
Sık sorulan sorular
Hat dengeleme nedir?
Hat dengeleme, bir üretim hattındaki iş adımlarını istasyonlara, her istasyonun yükü takt zamanının altında ve birbirine yakın olacak şekilde dağıtmaktır. Amaç en yavaş istasyonun hattın tamamını bekletmesini önlemek ve ara stoğu azaltmaktır.
Yamazumi ne demek?
Yamazumi Japonca “üst üste yığmak” anlamına gelir. Yamazumi grafiğinde her istasyon bir çubuktur; çubuğun içinde iş adımları süreleriyle üst üste yığılır ve üzerine takt zamanı çizgisi çekilir. Taktı aşan istasyon ve israf süreleri bir bakışta görülür.
Hat dengeleme verimliliği nasıl hesaplanır?
Toplam iş içeriği, operatör sayısı ile en uzun istasyon süresinin çarpımına bölünür. Toplam iş içeriği 265 saniye, 5 operatör ve en uzun istasyon 68 saniye ise verimlilik 265 ÷ 340 = yüzde 77,9’dur.
Hatta kaç operatör gerekir?
Teorik en az operatör sayısı, toplam iş içeriğinin takt zamanına bölünüp yukarı yuvarlanmasıyla bulunur. 265 saniyelik iş içeriği ve 60 saniyelik takt için 265 ÷ 60 = 4,42, yani 5 operatör gerekir. İsraf azaltılıp iş içeriği 230 saniyeye inerse 230 ÷ 60 = 3,83, yani 4 operatör yeterli olur.
Hat dengeleme Excel’de yapılabilir mi?
Evet. İstasyon, iş adımı, süre ve tür sütunlarıyla bir tablo hazırlanır, özet tablodan yığılmış sütun grafiği oluşturulur ve takt zamanı çizgi serisi olarak eklenir. Adımlar istasyonlar arasında kaydırıldıkça grafik ve verimlilik formülü güncellenir.
İlgili hizmet: Yalın üretim