Takt zamanı nasıl hesaplanır? Formül, örnek ve çevrim süresi farkı
Takt zamanı, müşteri talebini karşılamak için her kaç saniyede bir ürün çıkarmamız gerektiğini gösterir: Takt zamanı = Net kullanılabilir çalışma süresi ÷ Müşteri talebi. Almanca ritim, ölçü anlamına gelen “Takt” kelimesinden gelir; yalın üretimde akışın (flow) temposunu belirleyen ölçüdür.
Takt zamanı nedir, ne demek?
Arkadaşlar, takt zamanı bir makinenin ya da bir operatörün ne kadar hızlı çalıştığını anlatmaz. Müşterinin bizden ne kadar hızlı ürün istediğini anlatır. Yani bu sayı fabrikanın içinden değil, siparişten gelir.
Bir orkestranın şefini düşünün. Herkes kendi enstrümanını en hızlı çalmaya kalksa ortaya müzik çıkmaz. Takt zamanı hattın şefidir: Bütün istasyonlar aynı ritimde çalışırsa iş akar, ritmin önüne geçen istasyon stok yığar, geride kalan istasyon da hattı bekletir.
Takt zamanı formülü nedir?
Formül tek satır, ama iki bileşeni doğru tanımlamak gerekiyor:
- Takt zamanı = Net kullanılabilir çalışma süresi ÷ Aynı dönemdeki müşteri talebi.
- Net kullanılabilir süre: Vardiya süresinden yemek, çay molası, planlı toplantı ve planlı temizlik gibi önceden bilinen duruşlar düşülerek bulunur.
- Arıza, malzeme bekleme, ayar gibi plansız kayıplar bu süreden düşülmez. Onlar takt hesabının değil, OEE ve kayıp analizinin konusudur.
- Müşteri talebi: Aynı döneme ait sipariş ya da sevkiyat ihtiyacı. Günlük süreyi kullanıyorsanız günlük talebi, haftalık süreyi kullanıyorsanız haftalık talebi yazın.
- Sonucu saniye cinsinden vermek sahada en kolay anlaşılan biçimdir.
Bu yöntemi sahada sonuç alan bir programa çevirmek için: eproses yalın dönüşüm danışmanlığı — Aynı ekip, aynı ekipman, 2025-2026 döneminde 30 milyon TL üzeri, artmaya devam eden getiri
Takt zamanı nasıl hesaplanır? Örnekle adım adım
Örnek verelim: Bir montaj hattı günde iki vardiya, vardiya başına 8 saat çalışıyor. Aylık sipariş 10.320 adet, ayda 24 iş günü var.
- 1. Brüt süre: 2 vardiya × 8 saat = 16 saat = 960 dakika.
- 2. Planlı duruşlar: Vardiya başına 30 dakika yemek + 2 × 10 dakika çay = 50 dakika. İki vardiyada 2 × 50 = 100 dakika.
- 3. Net kullanılabilir süre: 960 − 100 = 860 dakika. Saniyeye çevirelim: 860 × 60 = 51.600 saniye.
- 4. Günlük talep: 10.320 adet ÷ 24 gün = 430 adet.
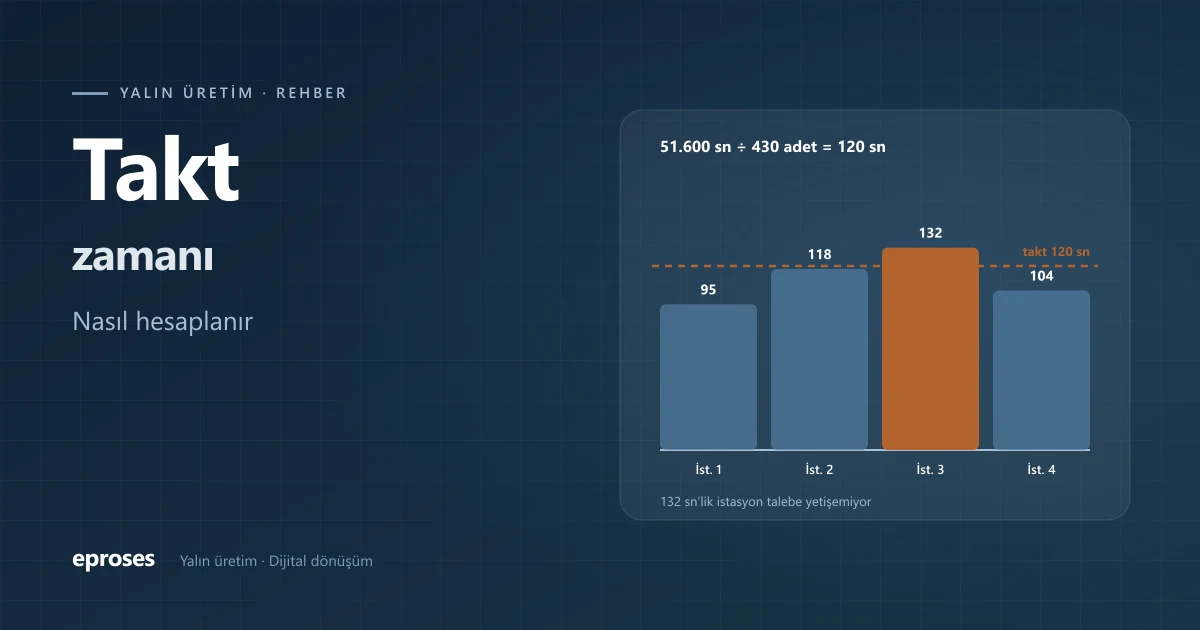
- 5. Takt zamanı: 51.600 ÷ 430 = 120 saniye. Yani hattın sonundan her 2 dakikada bir ürün çıkmalı.
- 6. Sağlama: 430 adet × 120 saniye = 51.600 saniye. Net süreyi tam dolduruyor.
Takt zamanı ve çevrim süresi arasındaki fark nedir?
En sık karıştırılan iki kavram bunlar. Takt zamanı müşteriden gelir, çevrim süresi (cycle time) ise sahadan ölçülür: Bir istasyonun bir parçayı bitirmesi için gereken gerçek süredir. Temin süresi (lead time) ise bir parçanın hammaddeden sevkiyata kadar geçen toplam süresidir; değer akış haritasında ayrıca hesaplanır.
Aynı örnekle devam edelim. Hatta dört istasyon var ve ölçtüğümüz çevrim süreleri 95, 118, 132 ve 104 saniye.
- Takt 120 saniye. 95, 118 ve 104 saniyelik istasyonlar taktın altında, ritme yetişiyor.
- 132 saniyelik istasyon taktın üzerinde. Hattın gerçek temposunu bu istasyon belirliyor.
- Günlük çıkış: 51.600 ÷ 132 = 390,9, yani tam olarak 390 adet. Sağlama: 390 × 132 = 51.480 saniye; 391. ürün için 51.612 saniye gerekir, süre yetmez.
- Talep 430 adet, çıkış 390 adet. Günlük açık 430 − 390 = 40 adet. Bu açık genelde fazla mesaiyle kapatılmaya çalışılır.
- 132 saniyelik istasyon hattın darboğazıdır. Onu 120 saniyenin altına indirmek hat dengelemenin işi; bunu hat dengeleme rehberimizde yamazumi grafiğiyle anlattık.
Hedef çevrim süresi neden taktın biraz altında tutulur?
Teoride her istasyonun tam 120 saniyede çalışması yeterli. Ama sahada küçük duruşlar, malzeme gecikmesi, bir parçadaki ufak bir zorluk mutlaka oluyor. Her istasyon taktı tam doldurursa bu küçük aksaklıkların hiçbiri telafi edilemez.
Bu yüzden istasyonları taktın biraz altında, örneğin yüzde 90’ında planlıyoruz: 120 × 0,90 = 108 saniye. Literatürde buna planlı çevrim süresi denir. Aradaki 12 saniyelik pay hattın nefes alma payıdır; ama bu pay operatör arkadaşa “boşta kalma” diye yansıtılmamalı.
Talep değişince takt zamanı nasıl güncellenir?
Takt zamanı bir kez hesaplanıp duvara asılacak bir sayı değil. Talep değişince takt da değişir. Aynı hatta günlük talep 430’dan 516 adede çıkarsa: 51.600 ÷ 516 = 100 saniye. Sağlama: 516 × 100 = 51.600.
Takt 120 saniyeden 100 saniyeye indiğinde 104 ve 118 saniyelik istasyonlar da taktın üzerine çıkar. Yani talep artışı tek bir istasyonu değil, bütün hattın dengesini etkiler. Talep düştüğünde ise tersi olur: Takt uzar, aynı işi daha az operatörle yapmak mümkün hale gelir. Biz sahada takt zamanını en az ayda bir, sezonluk ürünlerde daha sık gözden geçiriyoruz.
Takt hesaplarken en sık yapılan hatalar
Sahada en çok şu hatalarla karşılaşıyoruz:
- Arızaları net süreden düşmek. Takt kısalır, hat olduğundan hızlı görünür, sorun gizlenir.
- Talebi kapasiteye göre yazmak. “Hat günde 390 yapıyor, talep 390” demek takt hesabı değil, mevcut durumu onaylamaktır.
- Farklı dönemleri karıştırmak: Haftalık talebi günlük süreye bölmek.
- Fireyi unutmak. Hattın sonunda yüzde 2 fire varsa, 430 sağlam ürün için yaklaşık 430 ÷ 0,98 ≈ 439 adet üretmek gerekir. Bunu takta değil, üretim planına yansıtıyoruz; fireyi takt içinde sindirmek sorunu görünmez yapar.
- Taktı tek bir rakam olarak bırakıp istasyonlarla karşılaştırmamak. Karşılaştırma yapılmayan takt bir işe yaramaz.
Sadece bir formül değil
Takt zamanı bize müşterinin ritmini gösteriyor. Bu ritmi bilen bir ekip, fazla mesainin, yığılan ara stokların ve “neden yetişmiyoruz” tartışmalarının nereden geldiğini rakamla konuşmaya başlar. Takt, operatör arkadaşı daha hızlı çalışmaya zorlamak için değil; işi doğru dağıtmak, kimseyi gereksiz yere yormamak için kullanılmalı.
Siz de hattınızın takt zamanını hesaplamak ve istasyonlarınızı bu ritme göre düzenlemek isterseniz bizimle iletişime geçebilirsiniz. Sormak istediğiniz her konuda gerekli desteği vermeye hazırız.
Sık sorulan sorular
Takt zamanı nasıl hesaplanır?
Net kullanılabilir çalışma süresi, aynı dönemdeki müşteri talebine bölünür. Örneğin günde 51.600 saniye net süre ve 430 adet talep varsa takt zamanı 51.600 ÷ 430 = 120 saniyedir. Net süreden yalnızca mola ve planlı toplantı gibi önceden bilinen duruşlar düşülür.
Takt zamanı ile çevrim süresi aynı şey mi?
Hayır. Takt zamanı müşteri talebinden hesaplanır ve hattın olması gereken temposunu gösterir. Çevrim süresi ise bir istasyonun bir parçayı bitirmek için gerçekte harcadığı süredir ve sahada ölçülür. Çevrim süresi taktın üzerindeyse hat talebe yetişemez.
Takt zamanı hesaplanırken arızalar düşülür mü?
Hayır. Net süreden yalnızca yemek, çay molası, planlı toplantı ve planlı temizlik gibi önceden bilinen duruşlar düşülür. Arıza, ayar ve malzeme bekleme gibi plansız kayıplar takt hesabına girmez; bunlar OEE ile ölçülür ve iyileştirilir.
Takt time hesaplama örneği nasıl olur?
İki vardiya × 8 saat = 960 dakika brüt süreden vardiya başına 50 dakika mola düşülür: 960 − 100 = 860 dakika, yani 51.600 saniye. Aylık 10.320 adet talep 24 iş gününe bölünür: 430 adet. Takt zamanı 51.600 ÷ 430 = 120 saniyedir.
Takt zamanı ne sıklıkla güncellenmeli?
Talep değiştikçe. Talep 430’dan 516 adede çıkarsa aynı net sürede takt 120 saniyeden 100 saniyeye iner ve hat dengesi bozulur. Genel bir alışkanlık olarak takt en az ayda bir, sezonluk ürünlerde daha sık gözden geçirilmelidir.
İlgili hizmet: Yalın üretim