Makine verimliliği nasıl hesaplanır? Veriyi makineden nasıl alırız?
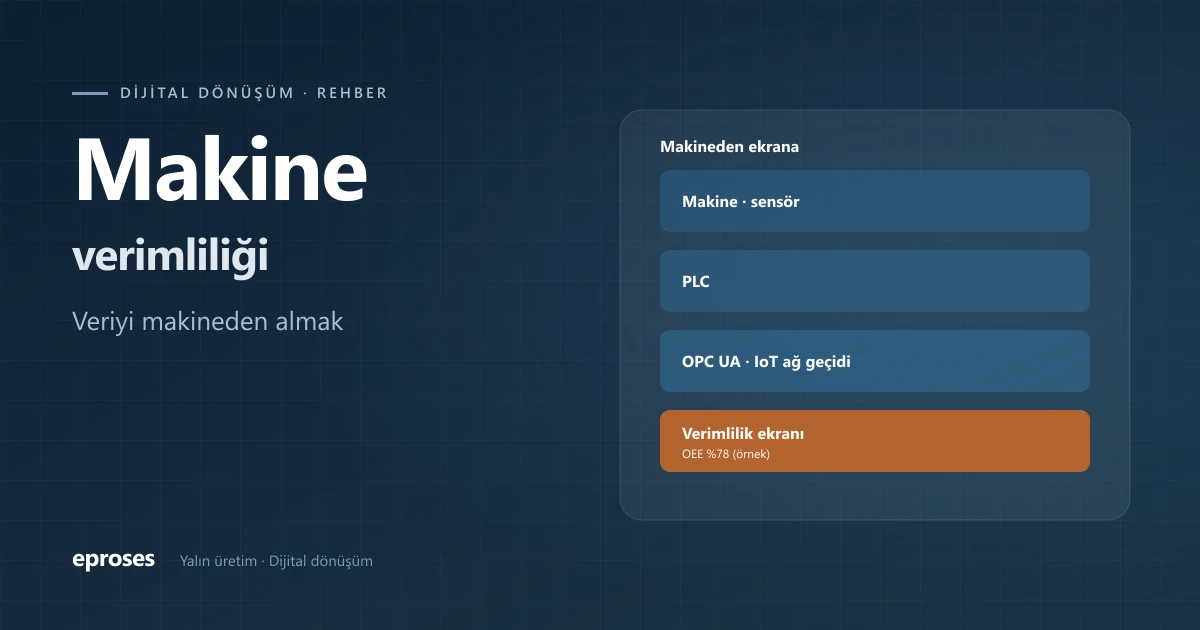
Üretimde makine verimliliği, makinenin planlı süresinin ne kadarında ideal hızda sağlam ürün ürettiğidir ve en yaygın olarak OEE (Overall Equipment Effectiveness, toplam ekipman verimliliği) ile hesaplanır. Hesabın güvenilir olması için adet ve duruş bilgisinin makineden otomatik alınması gerekir; bu da PLC (Programmable Logic Controller, programlanabilir mantık denetleyicisi), OPC UA ve IIoT (Industrial Internet of Things, endüstriyel nesnelerin interneti) ile yapılır.
- Ücretsiz araç: OEE hesaplayıcı — Beş rakamla OEE’nizi ve en büyük kayıp kaleminizi görün.
Makine verimliliği nedir?
Arkadaşlar, “makine verimi” deyince iki farklı şey aranıyor. Fizik derslerindeki basit makine verimi, makineden alınan işin makineye verilen işe oranıdır: verim = çıkış işi / giriş işi. Bir motorun ya da kompresörün enerji verimi de bu mantıkla hesaplanır.
Fabrikada ise yönetici “makine verimliliği” derken başka bir şey soruyor: Bu makine kendisine ayırdığımız sürede ne kadar iş çıkardı? Kaç dakika durdu, ne hızda çalıştı, ürettiğinin ne kadarı sağlam çıktı? Bu rehberde ikinci anlamı, yani üretimdeki makine verimliliğini anlatıyoruz.
Makine verimliliği nasıl hesaplanır? Örnekle
Formülün ayrıntılarını ve bileşenlerin nasıl iyileştirileceğini OEE rehberimizde anlattık. Burada tek bir vardiyayı baştan sona hesaplayalım.
Örnek verelim: 8 saatlik vardiya 480 dakika. 30 dakika planlı mola düşüldüğünde planlı üretim süresi 450 dakika. Vardiyada toplam 45 dakika duruş olmuş; makine 450 − 45 = 405 dakika çalışmış. İdeal çevrim süresi 30 saniye, yani dakikada 2 adet. 405 dakikada teorik olarak 405 × 2 = 810 adet çıkmalıydı; 720 adet çıkmış. Bunun 18’i hatalı, 702’si sağlam.
- Kullanılabilirlik = çalışma süresi / planlı süre = 405 / 450 = %90
- Performans = üretilen / teorik adet = 720 / 810 ≈ %88,9
- Kalite = sağlam / üretilen = 702 / 720 = %97,5
- OEE = 0,90 × 0,889 × 0,975 ≈ %78
- Kısa yoldan sağlama: sağlam adet × ideal çevrim / planlı süre = 702 × 0,5 dakika / 450 = 351 / 450 = %78
Bu veriyi makineden ve operatörden otomatik toplamak için: eproses makineden veri toplayan MES sistemi — CaniasERP başta, ihtiyaca uygun ERP seçiminden anahtar teslim üretime kadar
Makine verimliliği hesaplamada en sık yapılan hata nedir?
Formül basit; asıl sorun formüle giren rakamlar. Biz sahada çoğu zaman şunu görüyoruz: adet vardiya sonunda sayılarak, duruş ise hatırlanarak yazılıyor. Kısa duruşlar hiç yazılmıyor; çünkü kimse 2 dakikalık bir sıkışmayı vardiya sonunda hatırlamaz.
Yukarıdaki örnekte 45 dakikalık duruşun 15 dakikasının 1’er dakikalık 15 kısa duruştan oluştuğunu düşünelim. Forma bunlar yazılmazsa çalışma süresi 420 dakika görünür, kullanılabilirlik 420 / 450 ≈ %93,3 çıkar. Kaybolan süre bu kez performansın içine gizlenir ve kimse nedenini bilemez. Ortalama rakam değişmese bile, kaybın nerede olduğu bilgisi gitmiştir.
İkinci hata ideal çevrim süresini yanlış almak. Makinenin etiketindeki değer yerine “bizim normalimiz bu” denilen yavaşlatılmış süre girildiğinde performans kâğıt üzerinde yükselir, gerçek kayıp görünmez olur.
Veriyi makineden nasıl alırız?
Makineden veri almanın tek bir yolu yok; makinenin yaşına ve kontrol sistemine göre değişiyor. Sahada en sık kullandığımız yollar şunlar:
- 1. Sayaç ve sinyal: Kontrol sistemi olmayan eski makinelerde bile “çalışıyor” sinyali ve her ürün çıkışında bir sayım sinyali alınabilir. Bu iki sinyal, bir IoT ağ geçidine bağlanarak adet ve duruşu otomatik çıkarmaya yeter.
- 2. PLC’den okuma: Makinenin PLC’si varsa adet, hız, alarm ve durum bilgisi zaten içeride tutuluyor. Bu değerler endüstriyel haberleşme protokolleriyle (OPC UA, Modbus TCP gibi) okunur.
- 3. OPC UA sunucusu: Yeni nesil makinelerin ve PLC’lerin çoğunda hazır bir OPC UA sunucusu bulunur. Veri, anlamı ve birimiyle birlikte okunabilir.
- 4. Ek sensör: Sıcaklık, titreşim, akım gibi makinenin kendisinin ölçmediği değerler için ek sensör takılır. Bu daha çok bakım ve kalite tarafını ilgilendirir.
- 5. Operatör girişi: Duruşun nedenini makine bilemez. Makine durduğunu kendisi bildirir; nedeni operatör listeden seçer. Otomatik veri ile insan bilgisi bu noktada birleşir.
OPC UA nedir, ne demek?
OPC UA (Open Platform Communications Unified Architecture, birleşik mimari), farklı üreticilerin makine ve yazılımlarının birbirleriyle aynı dilde konuşmasını sağlayan açık bir endüstriyel haberleşme standardıdır. OPC Foundation tarafından geliştirilir ve IEC 62541 numarasıyla uluslararası standarttır.
Eski OPC (bugün OPC Classic olarak anılıyor) Windows teknolojisine bağlıydı. OPC UA platformdan bağımsızdır; veriyi yalnızca değer olarak değil, anlamıyla birlikte (bu bir sıcaklık, birimi derece, şu makineye ait) taşır ve şifreleme ile kimlik doğrulamayı destekler.
Pratik karşılığı şu: Makinenizin PLC’sinde OPC UA sunucusu açıksa, adet ve durum bilgisini okumak için makineye ek kablo ya da sensör takmak çoğu zaman gerekmez. Bunun için makine üreticisiyle ya da PLC programını yapan firmayla konuşmak ilk adımdır.
Makine verisi toplama nasıl kurulur? Adım adım
Biz sahada şu sırayla ilerliyoruz:
- 1. Makine envanterini çıkarıyoruz: marka, yıl, PLC var mı, ağa bağlı mı, OPC UA açık mı.
- 2. Darboğaz makineden başlıyoruz. Her makineyi aynı anda bağlamak yerine, hattın hızını belirleyen makineden başlamak en hızlı sonucu verir.
- 3. Önce iki bilgiyi otomatik alıyoruz: çalışıyor mu, kaç adet çıktı. Hız, sıcaklık gibi ayrıntılar sonra gelir.
- 4. Duruş nedeni listesini operatörle birlikte hazırlıyoruz. Liste kısa ve sahanın diliyle yazılmış olmalı.
- 5. Veriyi iş emrine bağlıyoruz. Hangi ürün üretilirken durduğunu bilmeyen bir duruş kaydı yarım kalır.
- 6. Birkaç hafta elle tutulan kayıtla otomatik veriyi yan yana karşılaştırıyoruz. Farkın nereden geldiği, sahadaki gerçeği gösterir.
Bizim sahada gördüğümüz
ERP ve MES projelerimizde makine ve sensör seviyesinde otomatik veri toplama altyapısı kurduk. Hedefimiz hep aynıydı: duruş, hız ve üretim adedi insan beyanına değil, makinenin kendi verisine dayansın; bu veri de doğrudan ERP’ye ve raporlama katmanına aksın.
Bunu yaparken makinedeki arkadaşımızın rolü azalmıyor, değişiyor. Adet saymak, saat yazmak yerine durmanın nedenini söylüyor ve iyileştirmenin parçası oluyor.
Ölçmek, emeği görünür kılmaktır
Makine verisi doğru toplandığında operatörün “makine sürekli duruyor” sözü bir rakama dönüşüyor ve dinleniyor. Ölçüm, sahadaki emeğin karşılığını görmenin de yolu.
Siz de makine verimliliğinizi ölçmek ya da veriyi makinelerinizden otomatik almak isterseniz bizimle iletişime geçebilirsiniz. Sormak istediğiniz her konuda gerekli desteği vermeye hazırız.
Sık sorulan sorular
Makine verimi nasıl hesaplanır?
Üretimde makine verimi genellikle OEE ile hesaplanır: kullanılabilirlik × performans × kalite. Kısa yoldan sağlam adet × ideal çevrim süresi / planlı üretim süresi formülü de aynı sonucu verir. Fizikte ise verim, çıkış işinin giriş işine oranıdır.
Makine verimliliği nedir?
Makine verimliliği, makineye ayrılan planlı sürede ne kadar sağlam ürünün ideal hızda üretildiğini gösteren orandır. Duruşlar, yavaş çalışma ve hatalı ürün bu oranı düşüren üç kayıptır.
OPC UA nedir?
OPC UA, farklı üreticilerin makine, PLC ve yazılımlarının ortak bir dille veri alışverişi yapmasını sağlayan, platformdan bağımsız ve güvenlik özellikleri olan açık bir endüstriyel haberleşme standardıdır. OPC Foundation tarafından geliştirilmiştir, IEC 62541 olarak standartlaşmıştır.
Eski makineden veri alınabilir mi?
Çoğu zaman alınabilir. PLC’si olmayan makinelerde bile çalışma sinyali ve ürün çıkışındaki sayım sinyali bir IoT ağ geçidine bağlanarak adet ve duruş otomatik kaydedilebilir.
IIoT nedir?
IIoT (Industrial Internet of Things, endüstriyel nesnelerin interneti), makinelerin, sensörlerin ve kontrol sistemlerinin ağa bağlanarak veriyi otomatik olarak toplaması ve paylaşmasıdır. Makine verimliliğini insan beyanı yerine makinenin kendi verisiyle ölçmenin altyapısıdır.
İlgili hizmet: Dijital dönüşüm